Tapis antivibratiles pour machines CNC & presses
Des résultats précis et des sols d’atelier protégés : isolation vibratoire sur mesure pour machines-outils, presses et installations de production.
✓ Dimensionnement technique
individuel, selon les données de votre machine
✓ Découpe sur mesure
tapis, bandes, patins & systèmes multicouches
✓ Devis rapides
fabrication à court terme & express possible
✓ Industrie & recherche
fournisseur également de grandes universités & instituts
Quelle fréquence propre pour votre support ? → Accéder au calculateur d’isolation gratuit
La précision commence au massif de la machine
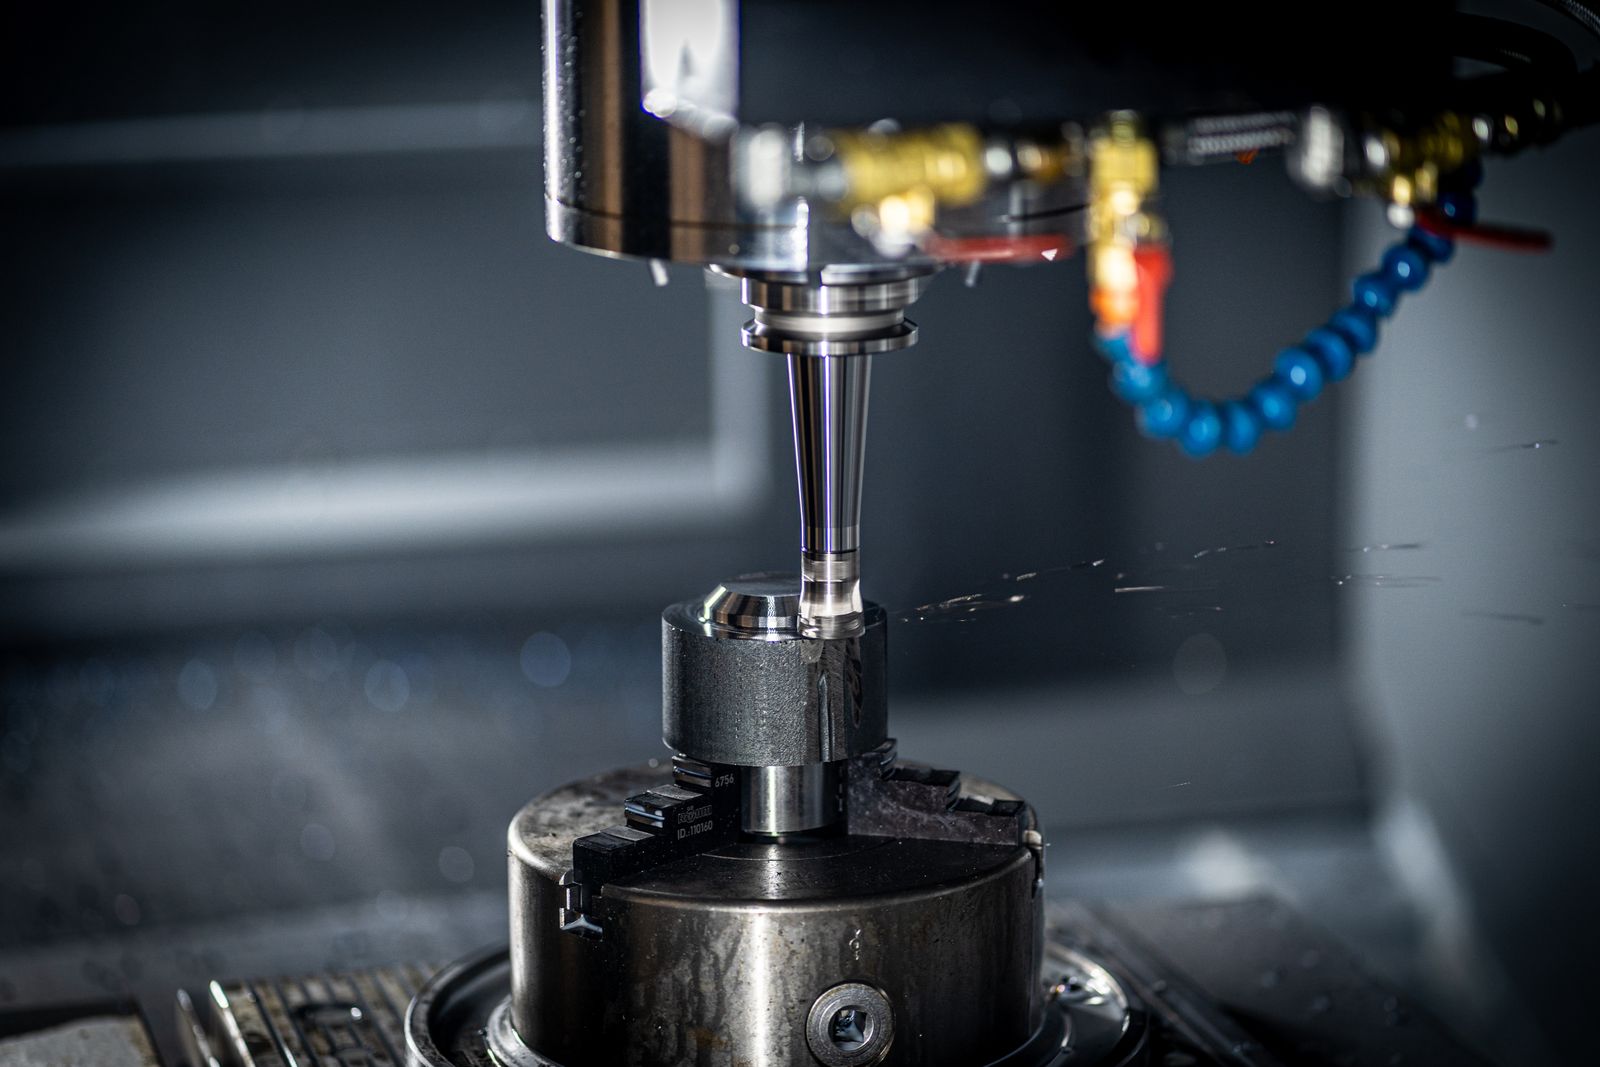
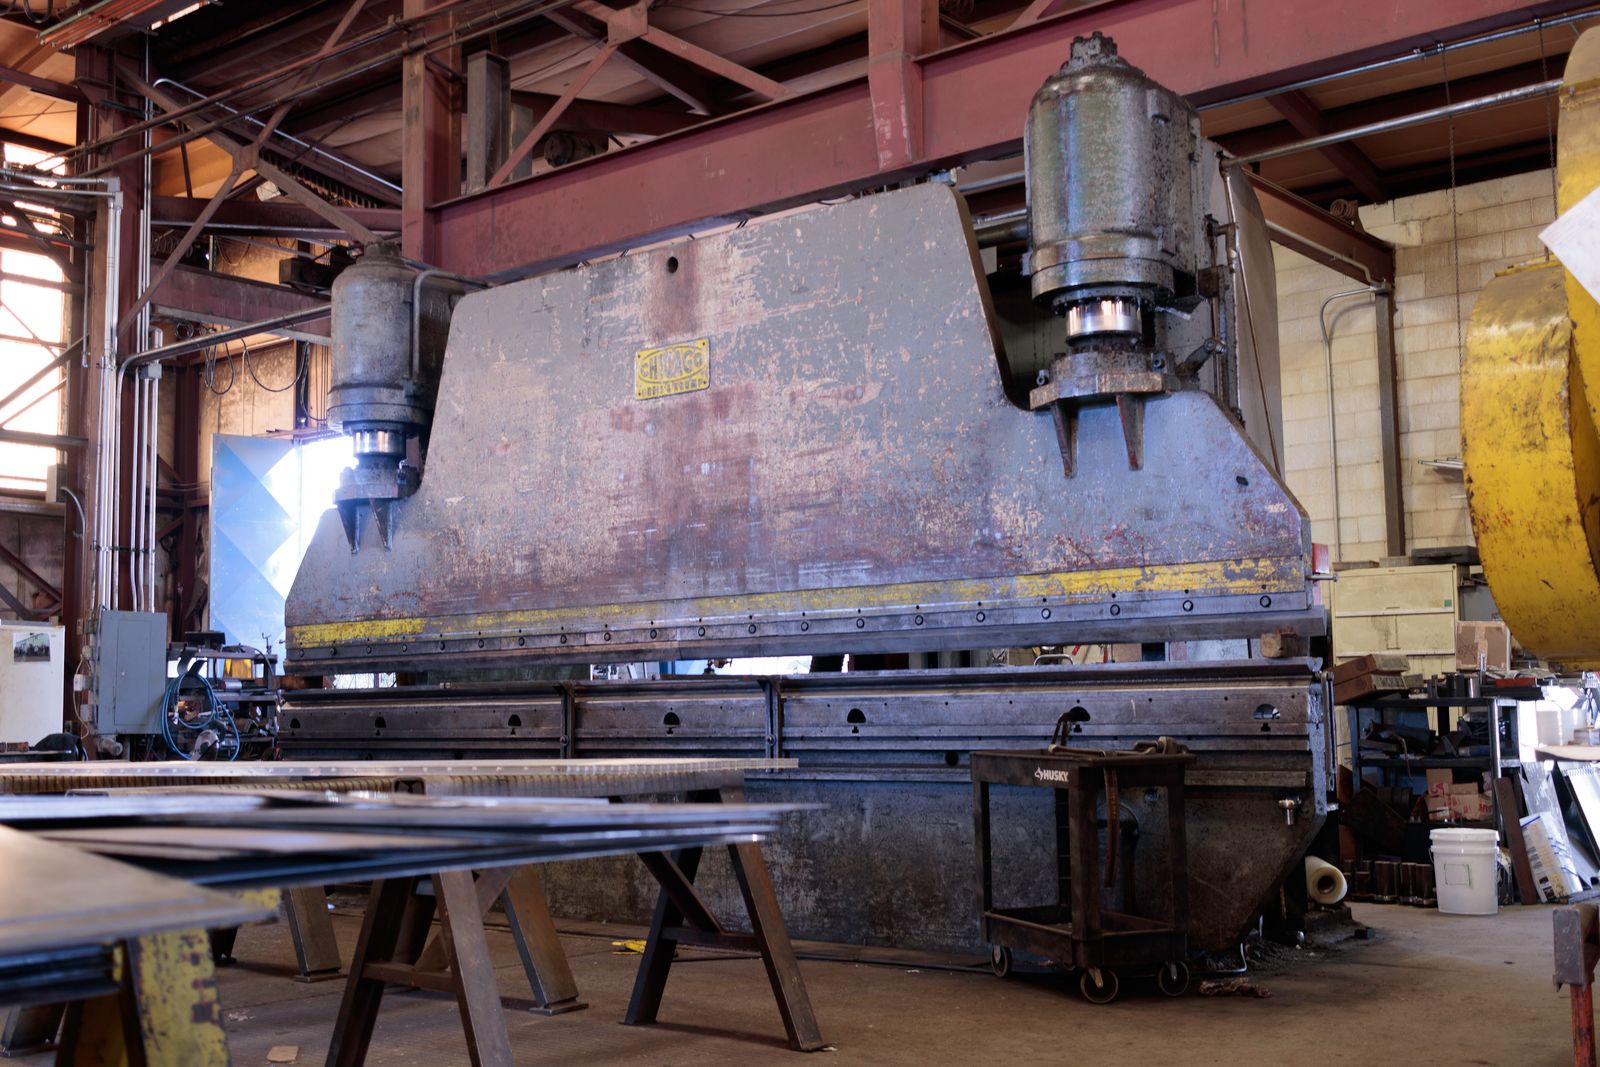
Les machines-outils sont sensibles aux vibrations – aux leurs comme à celles qui arrivent par le sol de l’atelier depuis les machines voisines, les chariots élévateurs ou les presses. Les presses, poinçonneuses et cisailles génèrent quant à elles de fortes charges de choc qui sollicitent les massifs, les sols et les installations voisines.
De meilleurs états de surface
Moins de vibrations à l’outil améliorent la précision dimensionnelle, l’état de surface et la stabilité du process.
Absorber les chocs
Les élastomères absorbent l’énergie de choc des presses et des poinçonneuses et protègent le massif et le sol de l’atelier.
Durée de vie prolongée
Des sollicitations dynamiques réduites ménagent broches, glissières et outils.
Machines types
Nous livrons des solutions antivibratiles notamment pour :
- fraiseuses et tours CNC, centres d’usinage
- presses, presses à frapper et presses plieuses
- poinçonneuses, cisailles et scies
- presses à injecter
- rectifieuses et machines d’électroérosion
- machines de mesure tridimensionnelle en production
Une isolation vibratoire adaptée à la machine
La meilleure solution dépend de votre objectif : protéger votre machine contre les vibrations extérieures (isolation du récepteur) ou isoler l’environnement de votre machine (isolation à la source). Nous adaptons précisément le matériau et la construction à ce besoin.
- Tapis pleine surface ou patins sous les pieds de machine
- Tapis pour charges lourdes jusqu’à 50 mm pour presses et grands massifs
- Matériaux résistants à l’huile et aux fluides de coupe (p. ex. NBR, PU)
- Systèmes multicouches pour forces dynamiques élevées
Systèmes recommandés & caractéristiques techniques
Les machines-outils et les presses posent des exigences statiques et dynamiques élevées : poids importants sur de petites surfaces d’appui, charges de choc et contact avec les fluides de coupe. On utilise donc surtout des classes rigides à forte capacité de charge.
| Système recommandé | Plage de charge (charge statique permanente) | Adapté pour |
|---|---|---|
| Tapis en granulés de caoutchouc / fibres, classes G7 – G8 | 0,80 – 1,50 N/mm² | presses, poinçonneuses, centres d’usinage lourds |
| Élastomère PUR, lourd à très lourd | 0,60 – 2,5 N/mm² | charges ponctuelles élevées, appui de massifs, protection de machines sensibles |
| Éléments NBR / PU | selon dimensionnement | zones en contact avec l’huile et les fluides de coupe |
- Charges de choc : tenir compte des charges de pointe lors du choix de la classe de charge
- Contrôler et réaligner les machines de précision après le tassement initial (premiers jours sous charge)
- Pour les grandes presses, prévoir le cas échéant un massif propre sur appuis élastiques
→ Toutes les classes de charge : Matériaux & caractéristiques techniques · Vérifier vos valeurs : Calculateur d’isolation
Fiches techniques correspondantes (PDF, en allemand) : Tapis en granulés de caoutchouc G1–G8 · Plaques & patins en élastomère
Exemple de calcul : centre d’usinage et presse
Exemple simplifié, valeurs indicatives – le dimensionnement définitif est réalisé pour chaque projet. L’exemple montre pourquoi une broche en rotation s’isole bien, contrairement à la cadence de frappe d’une presse.
| Grandeur | Hypothèse / calcul | Résultat |
|---|---|---|
| Machine | Centre d’usinage CNC, poids en service 8 000 kg, 6 points d’appui avec un patin de 150 × 150 mm chacun | Surface d’appui 6 × 22 500 mm² = 135 000 mm² |
| Pression surfacique | 8 000 kg × 9,81 / 135 000 mm² | ≈ 0,58 N/mm² → granulés de caoutchouc classe G7 (jusqu’à 0,80 N/mm²), avec réserve pour les charges dynamiques |
| Fréquence propre du support (hypothèse) | Valeur indicative granulés de caoutchouc : à partir d’env. 10–15 Hz ; classe rigide, d’où la valeur haute | f0 ≈ 15 Hz |
Deux excitations types pour f0 ≈ 15 Hz :
| Excitation | Fréquence d’excitation | Rapport de fréquences η | Taux d’isolation | Réduction de niveau |
|---|---|---|---|---|
| Broche à 3 000 tr/min | 50 Hz | ≈ 3,3 | ≈ 90 % | ≈ 20 dB |
| Presse à 120 coups/min | 2 Hz | ≈ 0,13 (sous √2) | pas d’isolation de la cadence de frappe | – |
Calcul : taux d’isolation = 1 − 1/(η² − 1) avec η = fréquence d’excitation / fréquence propre ; isolation seulement à partir de η > √2. Sur une presse, le tapis agit donc surtout comme tampon : il atténue les composantes à plus haute fréquence de l’excitation par choc et ménage le massif et le sol de l’atelier. Il faut alors des réserves de charge suffisantes pour les charges de pointe. Les réglementations applicables aux vibrations sont présentées dans notre page Normes & réglementation.
→ Vérifier vos valeurs avec le calculateur d’isolation
Déroulement de votre projet
1. Demande
Vous nous indiquez votre machine ou installation, son poids, la surface d’implantation et la vitesse de rotation – le plus simple étant notre configurateur.
2. Dimensionnement
Nous choisissons le matériau, la dureté, l’épaisseur et le format en fonction de la charge et de la fréquence, puis validons la solution avec vous.
3. Fabrication
Vos tapis ou patins antivibratiles sont découpés sur mesure – en tapis, bandes, patins ou systèmes multicouches.
4. Livraison
Vous recevez des éléments prêts à poser, faciles à installer sous les machines et les massifs.
Questions fréquentes
La machine perd-elle en stabilité sur un support élastique ?
Pas si le dimensionnement est correct. La dureté du tapis est choisie de sorte que la machine reste stable tout en amortissant efficacement les vibrations.
Les tapis résistent-ils aux fluides de coupe ?
Pour les machines-outils, nous utilisons des matériaux résistants à l’huile et aux fluides de coupe comme le NBR ou le PU.
Puis-je équiper plusieurs machines à la fois ?
Oui. Nous fabriquons aussi pour des parcs machines entiers – avec des solutions uniformes ou adaptées individuellement.
Comment ancrer une presse sur support élastique ?
Les presses et poinçonneuses ne doivent pas être simplement posées sur le tapis, car les efforts de choc pourraient faire « marcher » la machine. On utilise généralement des ancrages dont les vis sont désolidarisées du pied de machine par des douilles et rondelles élastiques, afin qu’aucune liaison rigide avec le sol ne se crée. Autre solution : la presse est vissée sur un bloc de fondation propre, lui-même monté sur appuis élastiques. Le choix dépend des efforts de choc et des prescriptions du fabricant.
Comment mettre de niveau une machine posée sur tapis ?
Les différences de hauteur se compensent avec des vis de réglage ou des éléments de mise à niveau sur les pieds de machine, posés sur les patins. Comme le tapis s’écrase légèrement sous la charge (déflexion statique), l’alignement final n’intervient qu’après le tassement initial des premiers jours, puis il est contrôlé à nouveau. Les irrégularités importantes du sol doivent être rattrapées au préalable pour que tous les patins soient chargés uniformément.
Quel niveau de charges de pointe et de choc par rapport à la charge permanente ?
Les classes de charge, par exemple G7 jusqu’à 0,80 N/mm², se rapportent à la charge statique permanente. Les charges de pointe et de choc de courte durée peuvent être supérieures ; dans quelle mesure dépend du matériau et du type et est justifié dans l’offre. Pour les presses et les poinçonneuses, prévoyez donc une réserve au lieu d’exploiter la charge permanente jusqu’à la limite de la classe. Les valeurs caractéristiques figurent dans Matériaux & caractéristiques techniques.
Protéger la machine ou son environnement : quelle différence ?
Les presses, poinçonneuses et cisailles sont des sources de vibrations typiques : la machine est alors montée sur support élastique pour que les chocs ne se propagent pas au sol et aux installations voisines (isolation à la source). Les machines de précision comme les rectifieuses ou les machines de mesure tridimensionnelle sont au contraire protégées contre les vibrations de l’atelier (isolation du récepteur). Les deux cas sont accordés différemment ; pour les salles de métrologie, voir aussi Laboratoires & recherche.
Comment mesurer le résultat avant et après la pose ?
Le plus parlant est une mesure vibratoire sur le pied de machine et sur le sol, une fois avant et une fois après la pose, à chaque fois dans le même état de fonctionnement. La comparaison des niveaux au-dessus et au-dessous du support donne l’efficacité réelle. Des référentiels comme la VDI 2062 ou la DIN 4150 (Allemagne) ou l’ISO 2631-2 donnent des indications pour l’évaluation – voir Normes & réglementation.
Les vibrations perturbent votre production ?
Envoyez-nous les données de votre machine – nous dimensionnons l’isolation vibratoire adaptée.
🗣️ Nous vous conseillons en français, en allemand et en anglais – notre équipe compte des collaborateurs francophones et anglophones.
Peu de temps ? La demande rapide suffit pour commencer. Vous préférez une demande détaillée ? Utilisez notre configurateur de devis ou contactez-nous directement. Envie de tester le matériau ? Demandez un échantillon – il suffit de cocher l’option échantillon dans la demande rapide.
Autres applications : Transformateurs · Pompes & compresseurs · CVC & pompes à chaleur · Ferroviaire & transport · Construction navale & offshore · Bâtiments & fondations · Laboratoires & recherche
Savoir-faire & outils : Matériaux & caractéristiques techniques · Calculateur d’isolation · Tapis, plot ou ressort ? · Tapis inefficace ? · Téléchargements · FAQ · À propos